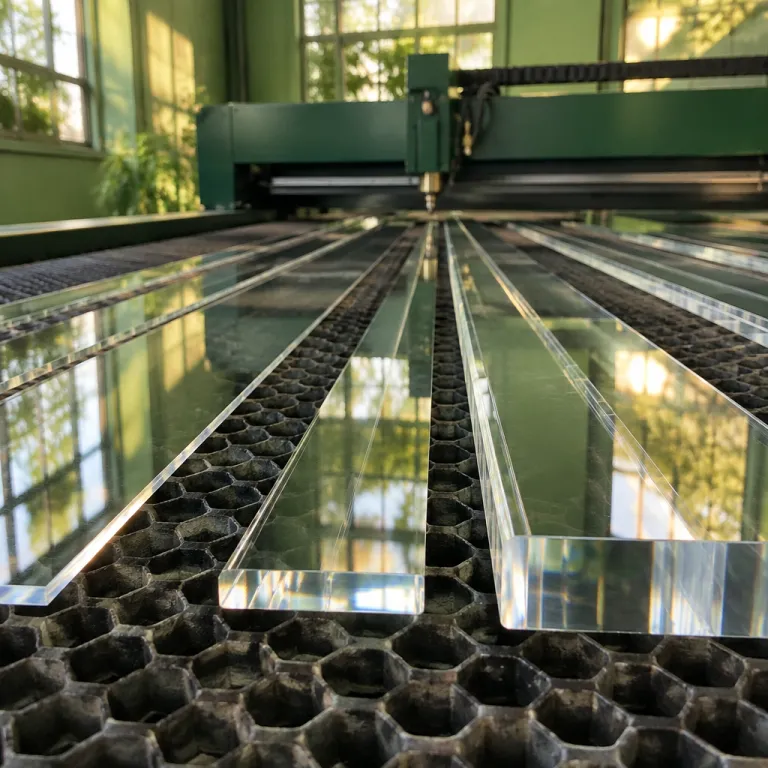
Acrylique coulé ou extrudé : le choix qui décide du bord
L’acrylique est le matériau roi pour la découpe laser CO2 dans les ateliers de makers exigeants. Quand on parle de découpe acrylique laser CO2 paramètres, la première décision n’est pas la puissance de la machine, mais le type d’acrylique choisi. Entre acrylique coulé et acrylique extrudé, la différence se voit sur chaque bord découpé.
L’acrylique coulé réagit mieux à la fusion contrôlée du faisceau laser acrylique, ce qui donne une découpe laser avec un chant poli presque miroir sur des plaques de 3 à 10 mm d’épaisseur. L’acrylique extrudé, lui, a tendance à faire des stries et à accrocher la lumière, surtout quand on veut décaper vite avec une vitesse trop élevée ou une puissance mal réglée. Pour un entrepreneur qui vend des enseignes LED ou des cadeaux personnalisés, ce choix de matériau conditionne directement le temps passé à poncer et polir après la découpe acrylique.
Sur une machine CO2 de 60 W bien réglée, l’acrylique coulé de 5 mm d’épaisseur acrylique se découpe en une seule passe avec une vitesse modérée et une gravure laser nette sur la même zone de travail. L’acrylique extrudé de même épaisseur demande souvent de réduire la vitesse et d’augmenter légèrement la puissance pour éviter les bavures de fusion sur la table en nid d’abeille. Pour des séries de petites pièces à motif fin, comme des bijoux ou des marque places, l’acrylique transparent coulé reste la référence pour décaper et graver sans surprise.
Les acryliques transparents ne réagissent pas tous pareil au faisceau, surtout quand on alterne gravure et découpe gravure sur la même plaque. Certains acryliques colorés diffusent mieux la chaleur et acceptent une vitesse plus élevée sans perdre la flamme polie sur le bord. D’autres matériaux proches, comme certains plastiques techniques, se déforment ou jaunissent, ce qui impose de réserver la machine découpe CO2 aux vrais matériaux acryliques certifiés.
Pour un atelier équipé de plusieurs machines, il est pertinent de dédier une découpeuse laser CO2 à l’acrylique coulé et une autre aux matériaux plus tolérants. Cette spécialisation limite les réglages permanents de puissance et de vitesse, et réduit les risques de confusion entre types de matériaux sur la table de découpe. En pratique, un simple marquage des zones de travail et des bacs de stockage de plaques acryliques évite bien des erreurs coûteuses.
Épaisseurs et puissances : ce que permettent vraiment 40, 60 et 80 W
Sur le terrain, la découpe acrylique ne se résume pas à une fiche marketing qui promet de découper 20 mm avec un simple passage. Pour un atelier de production, la vraie question est de savoir quelle épaisseur d’acrylique découper proprement, avec un bord régulier et sans flammes incontrôlées. La relation entre puissance, épaisseur et vitesse est le cœur des paramètres de découpe acrylique laser CO2.
Avec une machine de 40 W type Glowforge Aura ou petit CO2 chinois, 3 mm d’épaisseur acrylique coulé se découpent proprement en une passe, à condition de rester sur une vitesse modérée et d’activer un air assist sérieux. À 5 mm, on commence à devoir réduire fortement la vitesse ou accepter un léger brunissement sur la face inférieure, surtout si le film protecteur reste en place. Au delà de 6 mm sur ce type de machine découpe, il faut souvent deux passes ou accepter que la flamme polie soit moins régulière.
Sur un CO2 de 60 W, comme certaines machines xTool ou des châssis industriels compacts, 6 mm d’acrylique transparent coulé passent sans difficulté avec une vitesse correcte et une puissance autour de 70 à 80 %. À 8 ou 10 mm, la découpe laser reste possible en une passe, mais la vitesse doit chuter pour laisser le temps à la fusion de lisser le bord. C’est là que la stabilité du faisceau laser et la qualité de la table de support font la différence entre un bord net et un collage partiel des pièces.
Les machines de 80 W et plus permettent de viser des plaques de 10 à 15 mm, mais pas à n’importe quel prix en termes de qualité. Plus la puissance augmente, plus la gestion de la fusion devient délicate pour éviter les surchauffes et les déformations du matériau. Pour des projets de boîtiers ou de présentoirs haut de gamme, il vaut souvent mieux deux passes propres à vitesse maîtrisée qu’une seule passe agressive qui ruine la flamme polie.
Les entrepreneurs qui comparent les fiches techniques de machines CO2 oublient souvent que la puissance affichée ne dit rien de la régularité du tube après plusieurs heures de production. Sur un parc mixte avec une Ortur LM3 diode et un CO2, la diode reste cantonnée à la gravure découpe sur bois ou cuir, tandis que le CO2 prend tout ce qui concerne l’acrylique laser. Pour comprendre pourquoi un 10 W bien réglé peut battre un 20 W mal calibré, l’analyse détaillée proposée dans le mythe de la puissance affichée reste une référence utile.
Paramètres vitesse / puissance : la recette de la flamme polie
Obtenir un bord flammé poli sans ponçage manuel n’est pas une question de chance, mais de réglages précis. Les bons paramètres de découpe acrylique laser CO2 combinent une puissance élevée, une vitesse relativement lente et un air assist bien dimensionné. Quand ces trois éléments sont alignés, la fusion de l’acrylique se fait proprement et la surface se retend comme du verre.
Sur LightBurn, un profil typique pour découper acrylique coulé de 3 mm avec un CO2 de 60 W tourne autour de 18 à 22 mm/s à 75 à 85 % de puissance, avec un air assist à débit moyen. Pour 5 mm d’épaisseur, on descend souvent vers 10 à 14 mm/s, toujours en puissance élevée, afin de laisser le temps au faisceau laser de traverser tout le matériau sans laisser de zone non fusionnée. La clé est de garder une vitesse assez lente pour que la fusion soit continue, mais pas au point de carboniser les bords ou de faire buller l’acrylique transparent.
La méthode la plus efficace pour caler ces paramètres reste la grille de tests vitesse / puissance, adaptée ici aux plaques d’acrylique plutôt qu’au bois. Un gabarit de tests bien conçu permet de comparer plusieurs vitesses, plusieurs niveaux de puissance et différents réglages d’air assist sur une même zone de travail. Le tutoriel détaillé sur la grille de tests LightBurn se transpose très bien aux matériaux acryliques, à condition d’ajuster les épaisseurs et le type de motif utilisé.
Pour la gravure laser sur acrylique, les paramètres changent complètement, car on ne cherche plus la fusion traversante mais un micro écaillage de surface. On travaille alors à puissance plus faible, vitesse plus élevée et souvent sans air assist direct pour éviter de refroidir trop vite la zone de gravure. Sur des projets combinant gravure découpe, comme des enseignes LED rétroéclairées, il est judicieux de séparer les calques de gravure et de découpe laser avec des paramètres dédiés.
Les makers qui travaillent sur des machines différentes, du Glowforge Aura au Sculpfun S30 Pro modifié CO2, gagnent à documenter leurs profils par matériau et par épaisseur. Un simple tableau partagé dans l’atelier, listant pour chaque type d’acrylique découpé la vitesse, la puissance et la hauteur de table, évite de repartir de zéro à chaque nouvelle série. Au final, ce ne sont pas les paramètres parfaits qui comptent, mais leur répétabilité sur des matériaux et des épaisseurs bien identifiés.
Qualité de bord, air assist et limites des diodes sur l’acrylique transparent
La fameuse flamme polie qui fait briller les chants d’acrylique n’apparaît que dans une fenêtre de réglages assez étroite. Il faut une puissance suffisante pour amener la surface à la fusion, une vitesse qui laisse le temps au matériau de se retendre et un air assist qui évacue la flamme sans refroidir trop brutalement. Quand ces paramètres sont mal équilibrés, on obtient soit un bord mat et strié, soit un bord jauni avec des bulles internes.
Sur une machine découpe CO2 bien ventilée, l’air assist doit être réglé pour souffler juste assez fort pour chasser les flammes et les fumées, sans déformer la fusion en surface. Un débit trop faible laisse la flamme lécher le bord et peut marquer la table de découpe ou les supports sous la plaque. Un débit trop fort refroidit la zone de fusion trop vite et casse l’effet de bord poli, surtout sur l’acrylique transparent.
Les lasers diodes, comme l’Ortur LM3 ou le Sculpfun S30 Pro en configuration d’origine, ne peuvent pas découper proprement l’acrylique transparent, car leur longueur d’onde traverse ce matériau sans être suffisamment absorbée. Ils restent utiles pour graver des motifs sur des acryliques opaques ou peints, mais la découpe acrylique propre avec flamme polie reste l’apanage du CO2. Pour un atelier qui veut produire des plaques transparentes rétroéclairées, investir dans un vrai CO2 n’est pas un luxe, c’est une condition technique.
La gestion du film protecteur sur les plaques d’acrylique joue aussi sur la qualité de bord et la propreté de la gravure. Le laisser en place limite les micro rayures et les dépôts de fumée, mais peut retenir des résidus de fusion sur la face inférieure si la puissance est trop élevée. Retirer le film sur la face gravée tout en le conservant sur la face opposée reste souvent le meilleur compromis pour des projets de cadeaux personnalisés.
Enfin, la stabilité mécanique de la table et la précision de la mise au point influencent directement la régularité du bord poli. Une zone de travail mal nivelée crée des variations de focale qui se traduisent par des différences de largeur de kerf et de qualité de fusion sur un même motif. À long terme, ce n’est pas la puissance affichée qui fait la différence, mais la capacité de la machine à répéter le même trait de découpe sur des centaines de pièces identiques.
Projets rentables, sécurité matériaux et organisation pour la production
Pour un entrepreneur qui vit de la gravure découpe, l’acrylique est un levier de marge très intéressant. Enseignes LED, présentoirs, boîtiers sur mesure et bijoux minimalistes se découpent vite et se vendent bien, à condition de maîtriser les paramètres de découpe acrylique laser CO2. La clé est de standardiser quelques épaisseurs et types d’acrylique pour simplifier les profils machine.
Les projets de faire part gravés, de marque places et de plaques de table pour événements fonctionnent particulièrement bien en acrylique transparent ou dépoli. En combinant gravure laser fine sur la face arrière et découpe laser avec bord poli, on obtient un rendu premium sans post traitement mécanique. Pour structurer une gamme rentable autour de ces produits, le guide détaillé sur les faire part et marque places gravés rentables donne un cadre chiffré utile.
La sécurité matériaux ne se négocie pas, surtout quand on multiplie les matières sur la même table de découpe. Le PVC libère du chlore corrosif et toxique sous laser CO2, tandis que le polycarbonate brûle mal et produit une flamme difficile à contrôler, ce qui peut endommager la machine découpe. Limiter la découpe aux matériaux acryliques certifiés, au bois et à quelques plastiques compatibles évite des dégâts coûteux et protège la santé de l’équipe.
Dans un atelier qui tourne plusieurs heures par jour, organiser les plaques par type de matériau, épaisseur et couleur fait gagner un temps considérable. Un simple marquage sur les bacs de stockage, indiquant le type d’acrylique, l’épaisseur et les profils LightBurn associés, réduit les erreurs de paramétrage. Pour les séries, prévoir une zone de travail dédiée aux montages gabarits permet de positionner rapidement les pièces à découper acrylique ou à graver.
Les machines multiples, qu’il s’agisse de plusieurs CO2 ou d’un mix CO2 et diode, doivent être pensées comme une chaîne de production cohérente. La diode peut graver des motifs sur des matériaux non transparents pendant que le CO2 se concentre sur l’acrylique découpé et les bords polis. À terme, ce n’est pas la multiplication des machines qui crée la valeur, mais la capacité à enchaîner des projets rentables avec des paramètres maîtrisés et reproductibles.
FAQ
Quelle épaisseur maximale d’acrylique peut on découper proprement avec un CO2 de 60 W ?
Sur un laser CO2 de 60 W bien réglé, l’acrylique coulé de 6 mm se découpe proprement en une passe avec un bord poli, en utilisant une vitesse modérée et une puissance élevée. Jusqu’à 8 ou 10 mm, la découpe reste possible, mais il faut réduire davantage la vitesse et parfois accepter une légère perte de qualité de flamme polie. Au delà, il devient plus efficace de passer sur une machine plus puissante ou de prévoir deux passes contrôlées.
Pourquoi un laser diode ne découpe t il pas l’acrylique transparent ?
Les lasers diodes émettent une longueur d’onde généralement autour de 450 nm, que l’acrylique transparent laisse passer sans l’absorber suffisamment. Sans absorption, il n’y a pas de montée en température ni de fusion contrôlée du matériau, donc pas de découpe efficace. Ces machines restent adaptées à la gravure sur acryliques opaques ou peints, mais la découpe acrylique transparente exige un laser CO2.
Comment obtenir un bord flammé poli sans ponçage sur l’acrylique ?
Pour obtenir un bord flammé poli, il faut combiner une puissance élevée, une vitesse relativement lente et un air assist correctement réglé. Le faisceau doit amener la tranche de l’acrylique à la fusion sans brûler, puis laisser le matériau se retendre en surface. Un bon réglage de focale et une table stable complètent l’équation pour un résultat régulier sur toute la longueur de la découpe.
Faut il laisser le film protecteur pendant la découpe acrylique ?
Garder le film protecteur pendant la découpe limite les rayures et les dépôts de fumée, surtout sur la face visible des pièces. Cependant, sur des épaisseurs importantes ou avec une puissance élevée, le film peut fondre et coller légèrement au bord inférieur. La pratique courante consiste à retirer le film sur la face gravée et à le conserver sur la face opposée jusqu’au montage final.
Quels matériaux plastiques ne doivent jamais être découpés au laser CO2 ?
Le PVC ne doit jamais être découpé au laser CO2, car il libère du chlore corrosif et toxique qui attaque les composants de la machine et met en danger la santé. Le polycarbonate est également déconseillé, car il brûle mal, jaunit et produit une flamme difficile à contrôler. Pour un atelier sécurisé, il est préférable de se limiter à l’acrylique, au bois et aux plastiques explicitement indiqués comme compatibles par le fabricant.