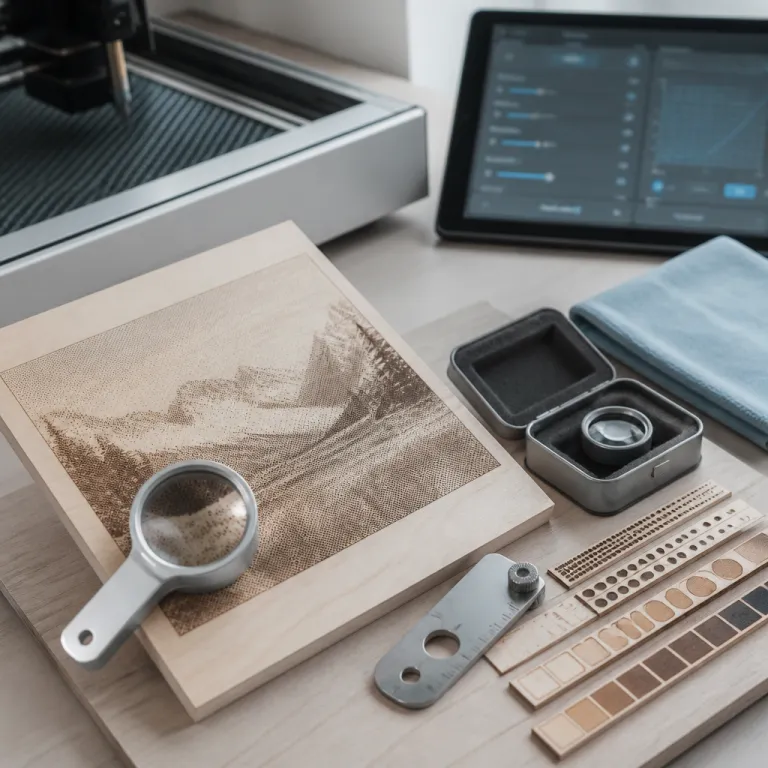
Pourquoi la gravure photo sur bois révèle les limites de votre machine
La gravure photo sur bois est l’épreuve de vérité pour tout graveur laser de maker exigeant. Quand une image passe correctement sur du contreplaqué avec un simple texte mais s’effondre dès que vous envoyez un portrait, ce n’est pas la puissance du laser qui trahit, c’est l’ensemble des réglages cachés. Une gravure photo réussie demande un équilibre précis entre contraste, tramage, résolution, puissance et vitesse, bien plus fin que pour une simple découpe laser de formes géométriques.
Sur un laser à diode comme un xTool S1, un Ortur LM3 ou un Sculpfun S30 Pro, la moindre erreur de réglages de puissance vitesse transforme les détails en taches sombres et les tons moyens en bouillie grisâtre. À l’inverse, une machine CO₂ type Glowforge Aura pardonne un peu plus sur certains matériaux, mais elle révèle encore plus violemment les défauts de préparation d’image et de mode image LightBurn, surtout sur un bois à grain marqué. Ce n’est donc pas la machine seule qui fait la qualité d’une photo gravée, c’est la cohérence de toute la chaîne, de l’image source jusqu’au dernier intervalle de ligne.
Dans ce contexte, la requête gravure photo bois laser LightBurn n’est pas un simple mot clé, c’est un cahier des charges complet pour votre atelier. Vous devez penser la photo, le bois, le laser et LightBurn comme un système unique, où chaque paramètre influence la façon dont les points de tramage se posent sur les fibres. Un graveur laser bien réglé devient alors un outil de reproduction d’images fiable, capable de sortir des séries de cadeaux personnalisés rentables sans retouche permanente des paramètres de gravure.
Préparer l’image : contraste, noir et blanc et résolution vraiment utile
La plupart des échecs en gravure photo ne viennent pas du laser bois lui même, mais d’une image mal préparée avant l’import dans LightBurn. Avant de toucher aux réglages de puissance ou de vitesse, travaillez votre photo dans un logiciel dédié pour ajuster contraste, niveaux et netteté, puis convertissez proprement en noir et blanc avec un contrôle précis des tons moyens. Une image couleur envoyée brute dans le mode image de LightBurn laisse le logiciel deviner les valeurs, ce qui donne souvent des visages plats et des détails noyés.
Pour un portrait ou une photo bois de paysage, commencez par une résolution modérée, autour de 254 DPI, plutôt que de monter à 300 DPI qui surcharge inutilement les lignes de balayage sur un laser diode. La base de données de tests sérieux converge d’ailleurs vers cette valeur, et l’on sait que « 254 DPI est souvent recommandé pour un bon équilibre entre détail et temps de gravure. (craftgineer.com) ». Sur un xTool S1 ou un Ortur LM3, rester entre 200 et 254 DPI permet de garder des points de tramage nets, sans que la machine ne passe son temps à repasser sur les mêmes fibres de bois grain.
Dans LightBurn, évitez de multiplier les images sources en haute résolution pour une même gravure photo, car chaque suréchantillonnage ajoute du bruit dans les détails. Mieux vaut une seule photo bien préparée, avec un contraste maîtrisé et des paramètres d’export cohérents, qu’une image 4K compressée à la volée par le logiciel. La gravure laser ne récompense pas la résolution brute, elle récompense la lisibilité des détails utiles.
Le choix du bois change complètement la façon dont ces réglages se traduisent en points gravés. Un contreplaqué de bouleau offre un contraste régulier et une couleur de base claire, ce qui facilite la lecture des images en noir et blanc. À l’inverse, un MDF donne une photo gravée plus uniforme mais tirant vers le gris, tandis qu’un bois massif avec un bois à grain marqué peut ruiner des visages si les veines traversent les zones de tons moyens.
Pour des cadeaux personnalisés haut de gamme, je conseille de tester au moins trois matériaux : contreplaqué de bouleau, MDF fin et un bois massif type tilleul érable. Le tilleul érable présente un grain discret et une couleur claire, ce qui en fait un candidat idéal pour une gravure photo bois laser LightBurn avec beaucoup de détails. Sur chaque matériau, adaptez légèrement les paramètres de gravure, car la même puissance ne donnera pas le même contraste entre les lignes gravées et la surface intacte.
Enfin, pensez à la cohérence entre la taille finale de la photo laser et la résolution choisie, car une image de 5 cm de large à 300 DPI sur un graveur laser diode ne laisse pas assez de place aux points pour respirer. En pratique, descendre à 200 ou 254 DPI sur de petits formats permet de garder des détails lisibles sans transformer les ombres en aplats noirs. La résolution n’est pas un concours de chiffres, c’est un compromis entre la physique du faisceau et la texture du bois.
Le surbalayage dans LightBurn, souvent ignoré, joue aussi sur la netteté perçue des images. Un surbalayage mal réglé peut faire perdre des détails fins sur les bords, surtout quand la vitesse est élevée et que la machine doit freiner à chaque extrémité des lignes. Un bon point de départ consiste à suivre les recommandations détaillées dans un guide dédié au surbalayage dans LightBurn, puis à ajuster selon la rigidité mécanique de votre machine.
Tramage LightBurn : Jarvis, Stucki, Floyd-Steinberg et le piège des tons moyens
Le tramage est le cœur caché de toute gravure photo bois laser LightBurn, et c’est là que la plupart des débutants se trompent. LightBurn propose plusieurs modes de tramage d’image, dont Jarvis, Stucki et Floyd-Steinberg, chacun répartissant les points de manière différente pour simuler les tons moyens. Sur un graveur laser à diode, ce choix pèse souvent plus sur le rendu final que quelques pourcents de puissance en plus ou en moins.
Les tramages Jarvis ou Stucki sont populaires pour la gravure photo sur bois. (fabtool.fr) Sur un xTool S1 ou un Ortur LM3, Jarvis donne généralement un rendu doux avec des transitions progressives, idéal pour les portraits et les photos gravées de mariage. Stucki, un peu plus agressif dans la répartition des points, peut mieux faire ressortir les détails sur un bois à grain uniforme comme le MDF ou certains panneaux de tilleul érable bien poncés.
Le mode Floyd-Steinberg, lui, produit un tramage plus granuleux qui peut convenir à des images très contrastées ou à des logos en noir et blanc, mais il a tendance à faire ressortir le bruit dans les zones de tons moyens. Sur un laser bois à diode, ce bruit se traduit par des textures parasites dans les visages, surtout si la puissance vitesse n’est pas parfaitement calée. Pour des cadeaux personnalisés avec des photos de famille, je recommande de commencer par Jarvis, puis de tester Stucki sur des chutes pour comparer les détails.
Dans LightBurn, le réglage du gamma est le paramètre que tout le monde rate et qui contrôle pourtant la façon dont les tons moyens sont traduits en densité de points. Un gamma trop bas écrase les ombres et transforme les zones sombres en aplats, tandis qu’un gamma trop haut délavera les visages et fera disparaître les détails des cheveux ou des vêtements. Sur un graveur laser diode, un gamma autour de 0,8 à 1,2 est souvent un bon point de départ, à affiner selon le matériau et la photo.
OMTech rappelle d’ailleurs que le choix de la résolution, du mode d’image et de la puissance sont les trois facteurs décisifs en gravure photo, et c’est cohérent avec ce que l’on observe sur le terrain. Quand vous changez de tramage, ne touchez qu’à un paramètre à la fois pour comprendre l’impact sur les images, en gardant la même vitesse et la même puissance. La gravure photo bois laser LightBurn récompense la méthode, pas les réglages au hasard.
Sur un Glowforge Aura, même si le logiciel propriétaire masque une partie des réglages, la logique reste la même : la façon dont les points sont distribués sur les lignes de balayage détermine la finesse perçue. Un tramage trop dense sur un bois grain marqué va se battre avec les veines, alors qu’un tramage plus léger laisse les fibres respirer et rend les détails plus lisibles. Le bon tramage n’est pas universel, il est idéal seulement pour un couple image matériau donné.
Enfin, ne vous laissez pas piéger par la course à la puissance affichée sur les fiches techniques de graveur laser. Un laser diode de 10 W bien réglé, avec un tramage Jarvis Stucki adapté et des paramètres de gravure cohérents, battra souvent un 20 W mal calibré sur la finesse des photos gravées. Pour comprendre pourquoi, un détour par une analyse détaillée du mythe de la puissance affichée vaut largement le temps investi.
Réglages concrets : puissance, vitesse, intervalle de ligne et surbalayage
Une fois l’image préparée et le tramage choisi, la bataille se joue sur les réglages concrets de LightBurn. Pour un laser diode de 5 à 10 W sur un bois tendre, les tests sérieux convergent vers une vitesse autour de 3000 à 4000 mm par minute avec 60 à 80 % de puissance, ce qui donne un bon compromis entre contraste et temps de cycle. Ces valeurs restent des points de départ, à adapter selon la machine, le matériau et la profondeur de gravure souhaitée.
Pour une gravure photo bois laser LightBurn sur contreplaqué de bouleau, je recommande souvent 60 % de puissance à 3000 mm par minute, avec un intervalle de ligne correspondant à 254 DPI, soit environ 0,1 mm. Sur un tilleul érable plus tendre, vous pouvez réduire légèrement la puissance pour éviter de brûler les détails fins et préserver les tons moyens. L’objectif est d’obtenir un noir profond dans les zones sombres sans carboniser la surface, car une surface brûlée perd en détails et en lisibilité.
L’intervalle de ligne, qui définit l’espacement entre les lignes de balayage, est un paramètre critique souvent sous estimé. Un intervalle trop serré sur un laser bois à diode ne crée pas plus de détails, il surcharge simplement la surface de chaleur et accentue les défauts de tramage. À l’inverse, un intervalle trop large laisse apparaître des bandes visibles, surtout sur des images avec de grands aplats de gris.
Le surbalayage, déjà évoqué, doit être ajusté en fonction de la vitesse et de l’inertie de la machine. Sur un Ortur LM3 léger, un surbalayage un peu plus généreux permet au laser de stabiliser sa vitesse avant d’attaquer les zones utiles, ce qui améliore la régularité des points en début et fin de lignes. Sur un châssis plus rigide comme un xTool S1, vous pouvez réduire légèrement ce surbalayage pour gagner du temps sans sacrifier la qualité.
Pour les petits business qui enchaînent les cadeaux personnalisés, la clé est de documenter vos paramètres de gravure dans un tableau par matériau et par type d’image. Notez la puissance, la vitesse, le tramage, le gamma, l’intervalle de ligne et le type de bois, ainsi que le rendu obtenu sur la photo gravée. Au bout de quelques séries, vous aurez un catalogue de réglages éprouvés qui transforme votre graveur laser en outil de production fiable.
Sur Glowforge Aura, même si les réglages sont plus abstraits, la logique reste la même : testez des variations de puissance vitesse sur des chutes de bois grain similaire avant de lancer une série. Une photo laser ratée sur une planche de mariage coûte plus cher en réputation qu’en matériau, surtout si vous visez une clientèle exigeante. La gravure laser récompense ceux qui prennent le temps de calibrer plutôt que ceux qui se fient aux préréglages génériques.
Enfin, gardez en tête que la gravure photo bois laser LightBurn est plus sensible aux variations de matière que la simple découpe laser. Deux planches issues du même lot peuvent réagir différemment, surtout sur des essences massives, ce qui impose de vérifier régulièrement le contraste obtenu. Pas la puissance affichée, mais la régularité au bout de cent passes.
Choisir le bon bois et structurer un flux rentable pour les petits business
Le choix du bois n’est pas qu’une question d’esthétique, c’est un paramètre technique majeur pour la gravure photo. Un contreplaqué de bouleau de qualité offre une surface homogène, une couleur claire et un bois grain discret, ce qui en fait un support idéal pour les images détaillées. Le MDF, lui, donne un rendu plus uniforme mais moins contrasté, adapté à des photos gravées plus graphiques ou à des silhouettes en noir et blanc.
Pour des cadeaux personnalisés haut de gamme, le tilleul érable reste une valeur sûre grâce à sa couleur crème et à son grain très fin. Sur ce type de matériau, un tramage Jarvis Stucki bien réglé et un gamma ajusté permettent de sortir des portraits très doux, avec des tons moyens riches. En revanche, des essences à grain fort comme le chêne ou le pin exigent des images plus contrastées et des réglages de puissance plus prudents pour éviter que les veines ne dominent la photo.
Un petit business qui veut rentabiliser sa gravure photo bois laser LightBurn doit penser en termes de gamme de produits plutôt qu’en projets isolés. Par exemple, une série de planches à découper personnalisées, de cadres photo bois et de marque places gravés pour mariages peut partager les mêmes paramètres de gravure sur un même matériau. Structurer cette gamme autour d’un bois principal, comme le bouleau ou le tilleul érable, simplifie les réglages et réduit les risques d’erreur.
Pour optimiser vos marges, travaillez avec des gabarits et des fichiers LightBurn préconfigurés, où le mode image, le tramage, la résolution et la puissance vitesse sont déjà validés. Un flux bien pensé permet d’enchaîner les images différentes sur la même planche sans retoucher les paramètres à chaque commande. Pour aller plus loin sur la construction d’une offre rentable, un guide dédié à la gamme de faire part et marque places gravés donne des pistes très concrètes.
Enfin, n’oubliez pas que la photo LightBurn n’est qu’un maillon de la chaîne de valeur pour votre atelier. La qualité perçue par le client dépend autant de la netteté de la gravure laser que de la finition du bois, du ponçage, de l’éventuel vernis et de la cohérence graphique de l’image. Une photo gravée techniquement parfaite mais posée sur un bois mal préparé ou mal poncé semblera toujours moins professionnelle qu’une gravure légèrement moins détaillée mais parfaitement finie.
Pour chaque nouveau type de produit, prévoyez une phase de tests systématiques sur des chutes, en variant un seul paramètre à la fois. Notez les résultats, prenez des photos avant après et conservez les échantillons physiques comme bibliothèque de référence. C’est cette rigueur qui transforme un simple graveur laser de garage en véritable atelier de gravure photo bois laser LightBurn maîtrisé.
FAQ gravure photo sur bois avec LightBurn
Quelle est la meilleure résolution pour une gravure photo sur bois avec un laser diode ?
Pour un laser diode de 5 à 10 W, une résolution autour de 254 DPI offre un bon compromis entre détails et temps de gravure. Monter à 300 DPI ou plus surcharge souvent le bois sans gain visible, surtout sur des formats modestes. Il vaut mieux une image propre à 200 254 DPI qu’une photo bruitée à très haute résolution.
Quel tramage LightBurn choisir pour une photo gravée sur bois clair ?
Sur un bois clair et homogène comme le bouleau ou le tilleul érable, le tramage Jarvis donne en général des transitions douces adaptées aux portraits. Stucki peut être testé en alternative si vous voulez renforcer légèrement les détails. Floyd-Steinberg convient plutôt aux images très contrastées ou aux logos en noir et blanc.
Quels réglages de puissance et de vitesse utiliser pour débuter ?
Pour un laser diode de 5 à 10 W sur bois tendre, commencez autour de 3000 à 4000 mm par minute avec 60 à 80 % de puissance. Ajustez ensuite par petites touches selon le contraste obtenu et la profondeur de gravure souhaitée. Gardez la même image et le même tramage pendant ces tests pour bien isoler l’effet de puissance vitesse.
Comment préparer correctement une photo avant de l’envoyer dans LightBurn ?
Travaillez d’abord la photo dans un logiciel d’édition pour recadrer, ajuster le contraste et la netteté, puis convertissez en noir et blanc en contrôlant les tons moyens. Exportez ensuite à la résolution visée, par exemple 254 DPI, avant d’importer dans LightBurn. Évitez de laisser le logiciel faire seul la conversion couleur vers noir et blanc, car le rendu est souvent moins maîtrisé.
Quel type de bois est le plus adapté pour la gravure photo de cadeaux personnalisés ?
Pour des cadeaux personnalisés, le contreplaqué de bouleau et le tilleul érable sont des valeurs sûres grâce à leur couleur claire et leur grain discret. Le MDF peut aussi convenir pour des images plus graphiques, même si le contraste est un peu plus faible. Les bois à grain marqué comme le chêne demandent des images plus contrastées et des réglages plus prudents pour éviter que les veines ne perturbent la lecture de la photo.